靖江双明机械厂活塞杆加工精度如何保障自动化设备运行稳定性
自动化产线“掉链子”?根源往往在直线运动部件
在精密装配、激光切割或半导体设备中,活塞杆每往返一次,都在给整个运动系统“打分”。哪怕只有0.02mm的径向跳动,经过数百次往复后,就会在导轨副上累积成可见的磨损痕迹,最终表现为定位误差或异响。很多设备调试人员把问题归结于伺服参数,却忽略了最基础的机械精度传递链。
行业现状:高精度需求与加工短板的矛盾
国内自动化设备厂商如今面临一个尴尬局面:标准型直线轴承和导套很容易买到,但一旦涉及非标行程、重载工况或高速往复场景,对活塞杆与导轨配合面的精度要求就陡然提升。多数小型加工厂仍停留在“车削+磨削”的传统工艺,缺乏对材料应力释放和表面微观组织的控制,导致出厂合格率高,上机后却热变形频发。
更棘手的是,导柱与导套的配合间隙往往被简单理解为“越紧越好”。实际上,在每分钟60次以上的高频运动中,间隙过小会导致油膜剪切失效,产生爬行现象;间隙过大则丧失导向刚性。这种动态平衡,恰恰需要加工端提供稳定的尺寸一致性和圆度公差。
保障稳定性的三大核心技术路径
靖江双明在给多家光伏组件设备商配套时发现,真正能扛住24小时不停机考验的活塞杆,往往具备以下三个特征:
- 毛坯预处理:调质硬度控制在HB240-280区间,而非简单淬火。这保证后续磨削层不会出现软点或硬化裂纹。
- 外圆磨削的“两次装夹”法:粗磨后时效处理12小时以上,再精磨至Ra0.2以内,消除磨削应力引起的椭圆度。
- 直线度与同轴度联动检测:不单看单件直线度,还模拟实际安装状态,检测两端螺纹或安装面与杆体的跳动值。
以我们为某激光切割设备厂商定制的加长型活塞杆为例,总长1.8米,要求直线度0.03mm/m。如果采用常规顶料加工,弯曲必然超差。我们改用跟刀架+中心架复合支撑磨削,并分段测量径向跳动,最终将实际直线度控制在0.025mm以内。这直接决定了设备切割头在高速运动时的轨迹重复精度。
实践中的配合选型逻辑
在自动化设计阶段,工程师常纠结于直线轴承与导柱的配合等级。这里给出一个可落地的参考:对于冲击负载较小的气动搬运机构,建议选用g6/h6配合,并确保导柱表面镀铬层厚度不低于0.02mm,以便在润滑失效时仍能提供一定干摩擦保护。若设备用于重切削或高加速度场景,则必须转向滑动导套+压力润滑方案,此时活塞杆的表面粗糙度需优于Ra0.1,以维持流体动压油膜。
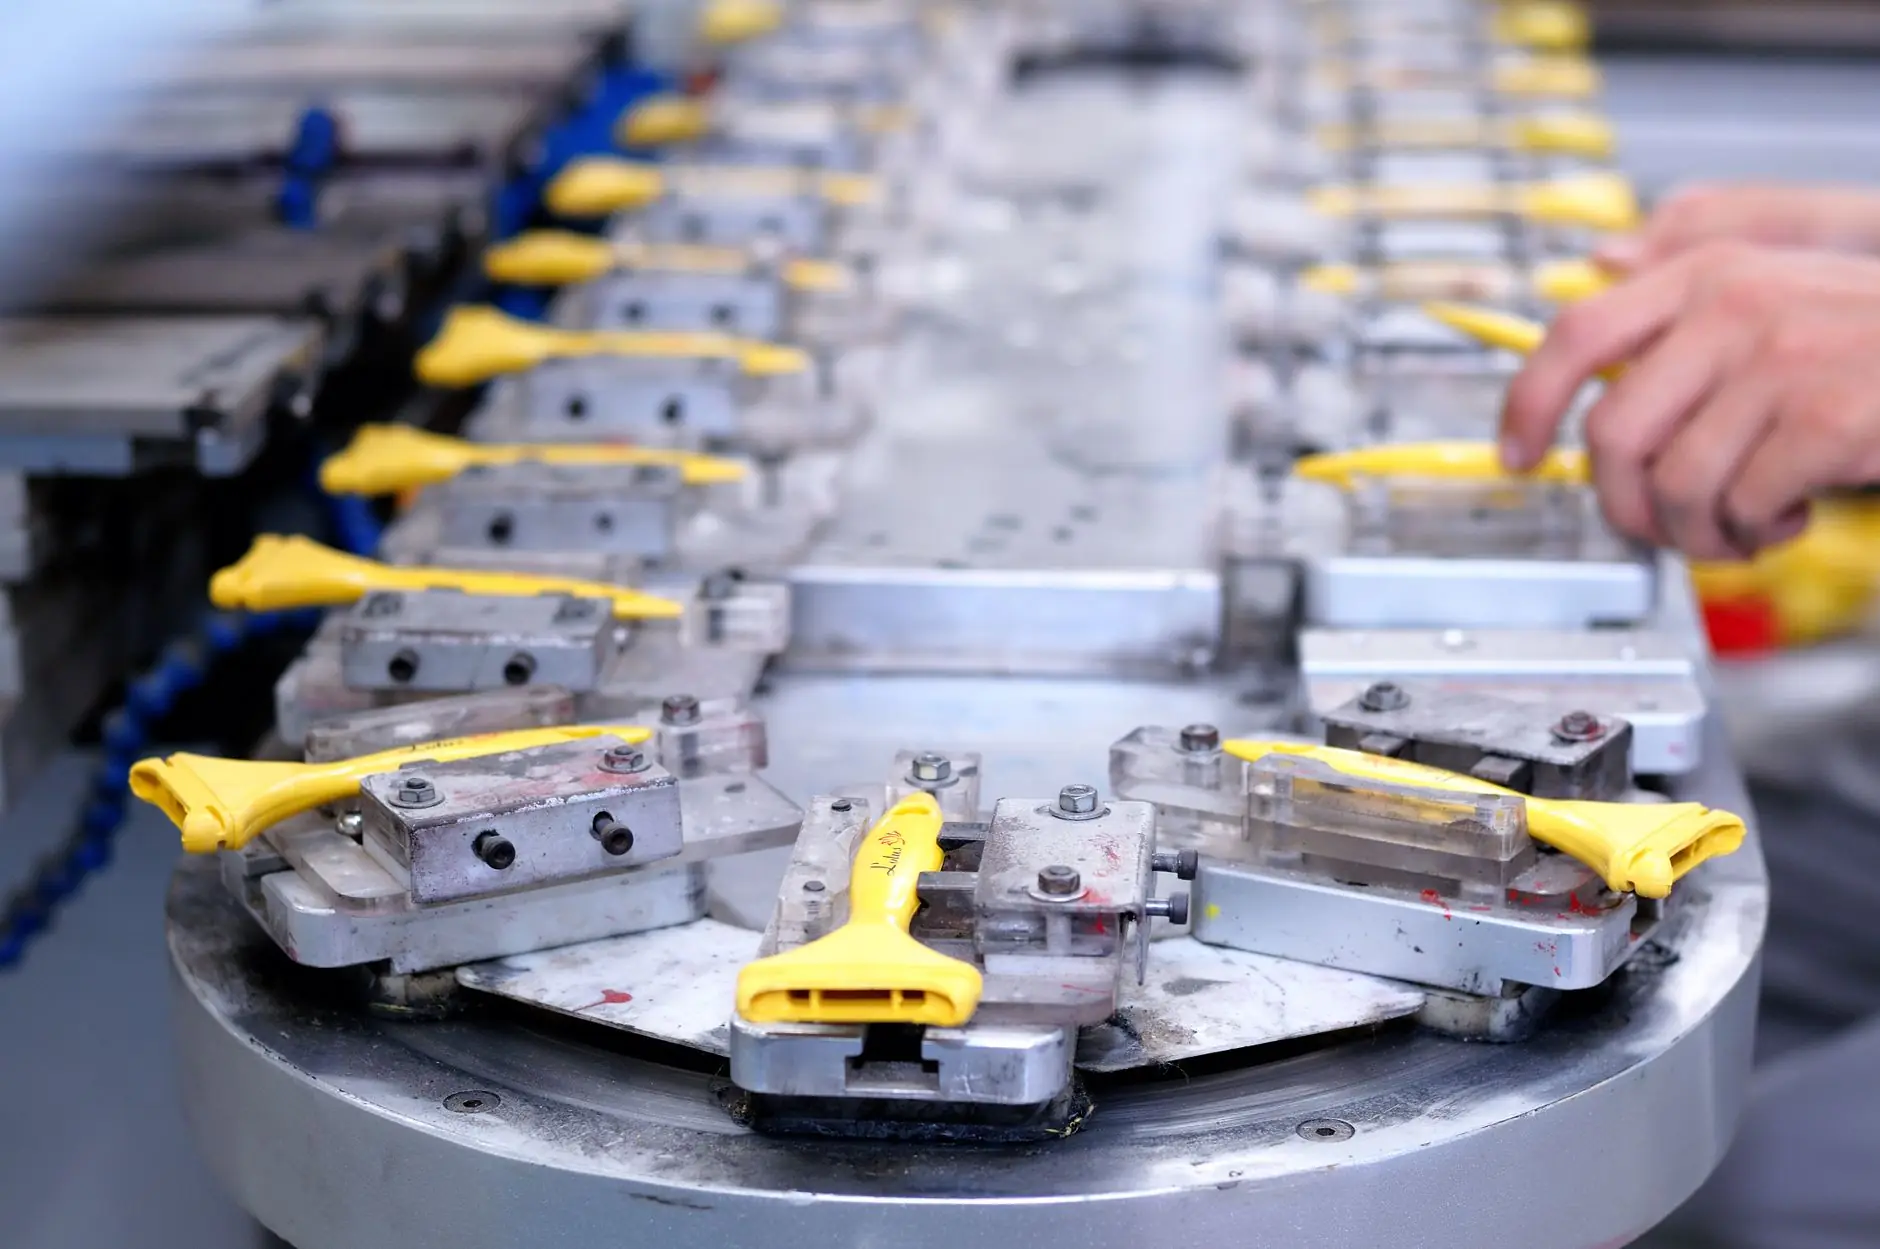
另一个常被忽视的细节是导轨安装基面的平面度。很多活塞杆本身精度合格,却因为安装时锁紧力矩不均,导致导轨产生扭曲,把误差反向传递给导套。建议在装配现场使用0.02mm塞尺检查导轨底面贴合率,且锁紧顺序必须遵循“从中间向两端”的交叉拧紧法。
从“单一零件”走向“系统精度”的应用前景
随着直线电机和直驱技术的普及,传统活塞杆的角色正在从“动力传递件”转变为“高刚性导向基准”。这意味着未来对杆体材质的轻量化(如中空钛合金杆)、表面DLC涂层处理的需求将显著上升。靖江双明目前正与几家机器人减速机厂商联合测试一种带螺旋油槽的异形导柱,旨在解决高速往复下的温升卡滞问题。
对于设备终端用户,理解这些加工精度背后的逻辑,有助于在验收环节抓住核心指标——与其纠结于外观光洁度,不如重点检测活塞杆在满载工况下的温升值与振动频谱变化。毕竟,自动化产线的稳定性,从来不是单一零件的责任,而是从设计选型、精密加工到装配调试的整个精度闭环。