靖江精密活塞杆加工精度指标与直线度检测方法解析
在液压与自动化装备领域,活塞杆的加工质量直接决定了整套执行机构的使用寿命。国内不少制造企业常陷入一个误区:只关注外径尺寸是否达标,却忽略了直线度这一隐性指标。事实上,当活塞杆与导轨、导柱配合使用时,微小的直线度偏差会在高速往复运动中迅速放大为偏磨与爬行现象,最终导致密封失效。
今天我们从靖江市双明机械部件厂的实际检测经验出发,聊一聊精密活塞杆加工中那些容易被忽视的精度门道。
直线度为何是活塞杆的“生命线”
活塞杆在油缸中承受轴向载荷与侧向力,若其母线直线度超出公差,杆体与导套内壁的接触应力将呈现非线性分布。以行程800mm的油缸为例,杆体中部若存在0.05mm的挠曲,在16MPa工作压力下,其引起的侧向分力足以导致铜基导套局部温度骤升30℃以上。更麻烦的是,这种磨损是渐进式的,初期噪音不大,待到液压油出现铁粉,活塞杆表面镀铬层往往已经局部剥离。
与之配套的导轨、导柱系统同样遵循这一逻辑——直线度是确保运动平稳性的前提。我们曾对某客户退回的12支外径Φ40mm活塞杆进行检测,发现其中9支的直线度在0.08~0.12mm之间,远超图纸要求,而这些杆件在装配时全部使用了标准直线轴承。
加工环节的精度陷阱
问题往往出在工艺编排上。目前主流加工路线是:下料→调质→粗车→半精车→精车→磨削→校直→镀铬→抛光。其中校直工序是最大变量。多数工厂采用**压力机冷校直**,这看似高效,却会在杆体内部留下残余应力。磨削后应力重新分布,直线度再次发生漂移——这就是为什么有些活塞杆出厂检测合格,上机运行两周后却出现异响的根本原因。
更稳妥的做法是在粗磨后增加一道去应力时效处理(通常为180℃保温4~6小时),再进行半精磨与精磨。对于长径比超过15的细长杆,建议采用双顶尖+中心架支撑的磨削方式,并将砂轮修整频率提高20%,以降低让刀量。
直线度检测的三种实用方法
实际生产环境中,不同精度等级的活塞杆应匹配不同的检测策略,而非盲目追求高精尖设备。
- 平尺+塞尺法(精度0.02mm):适用于镀铬前粗检,将杆体置于等高铁上,用500mm精密平尺贴合母线,凭塞尺判断间隙。效率高,但对操作者手感要求苛刻。
- 百分表+V形铁旋转法(精度0.005mm):将活塞杆支承在等距V形铁上,缓慢旋转杆体,通过轴向移动的百分表读取径向跳动。注意需排除杆体自身圆度误差的干扰,取各截面示值差的一半作为直线度近似值。
- 激光干涉仪扫描法(精度0.001mm):这是目前导轨与导柱行业公认的仲裁级检测手段,可输出完整的直线度曲线图,为磨削修正量提供量化依据。
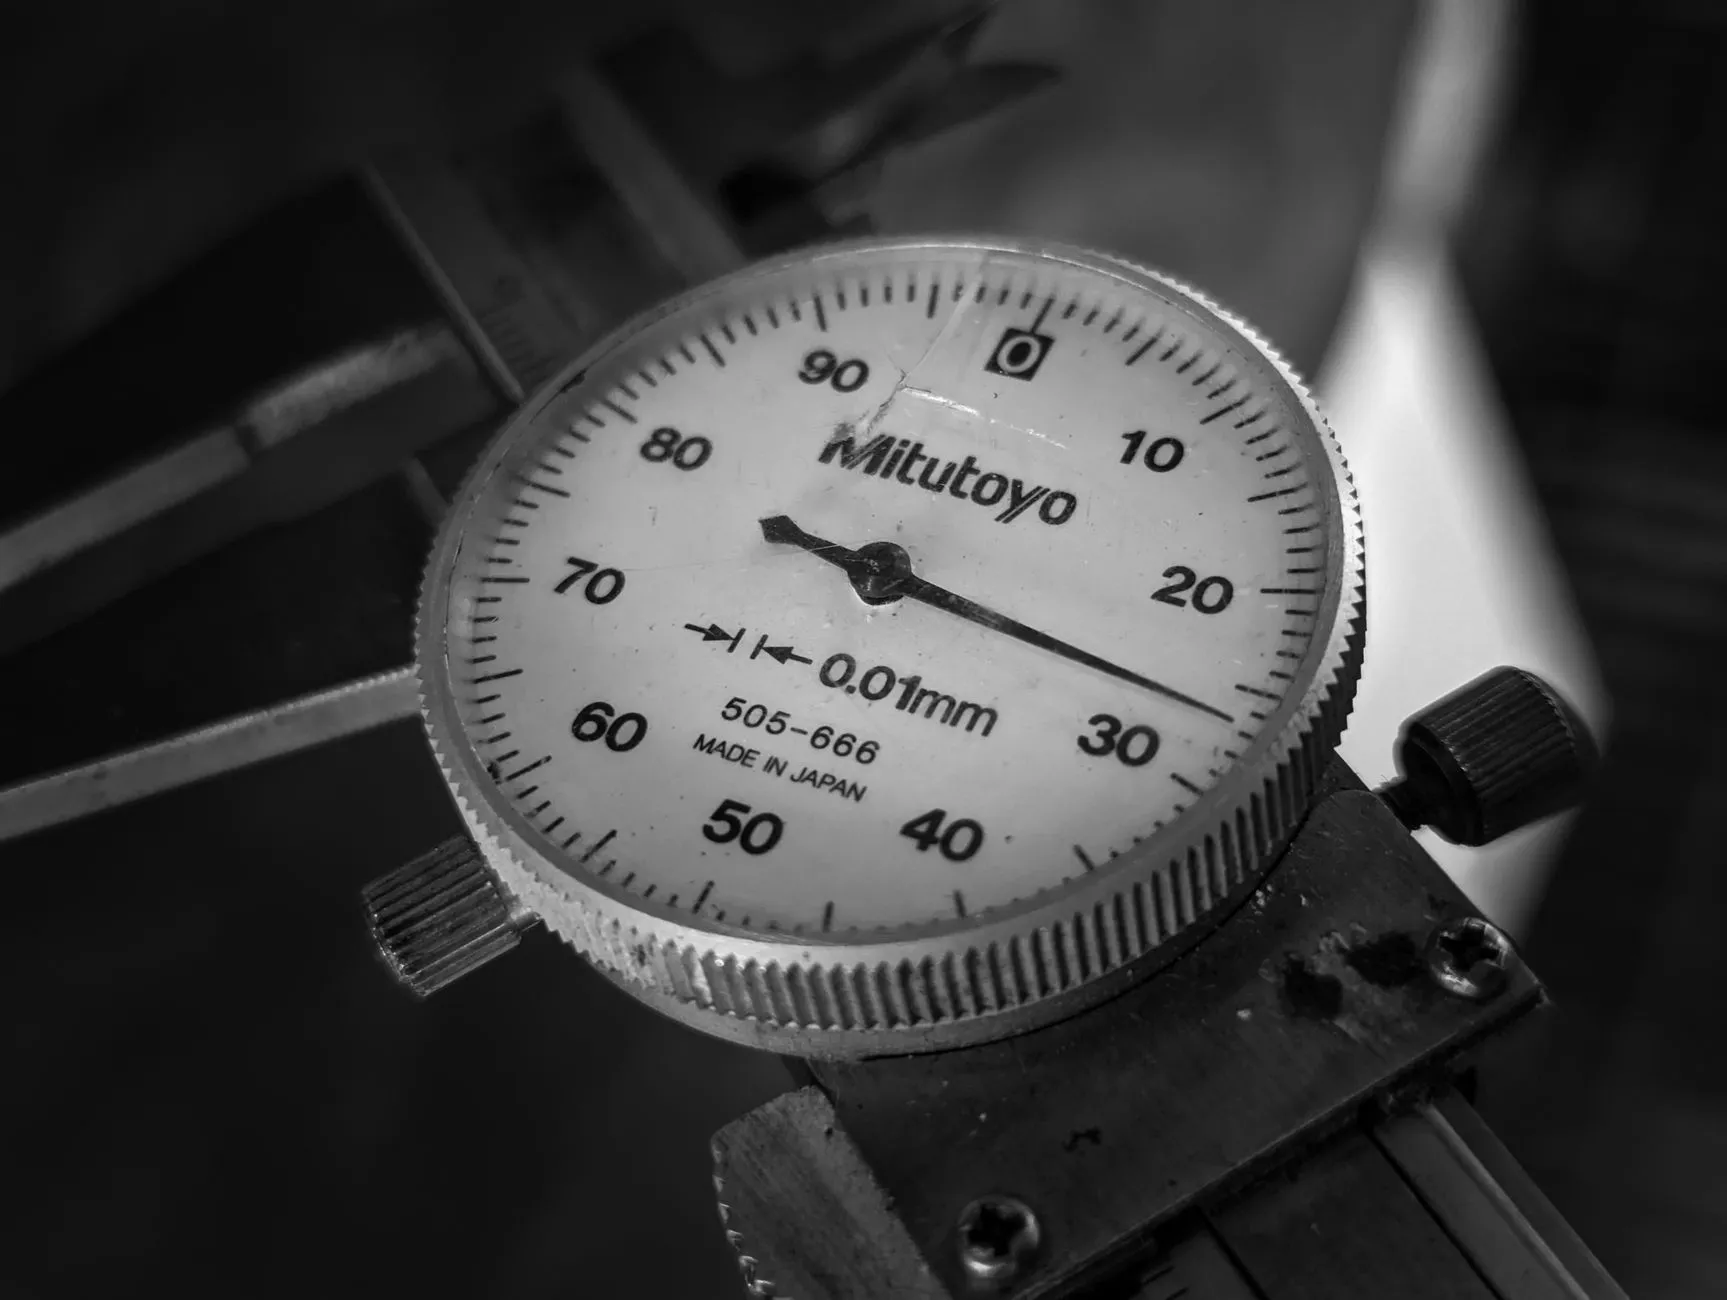
以我厂批量生产的Φ50~Φ100mm调质活塞杆为例,我们内部执行的标准是:直线度≤0.03mm/500mm,全长不超过0.05mm。这个数值高于JB/T 10205-2010液压缸行业标准中关于活塞杆直线度的一般规定(通常为0.07mm/500mm),原因是下游客户普遍配套高刚性导轨与直线轴承,对偏载更为敏感。
数据对比:不同检测工况下的差异
曾在同一批活塞杆上做过比对实验:使用V形铁旋转法测得平均直线度0.038mm,而改用激光干涉仪复测后,修正值为0.029mm。差异来源于V形铁本身存在0.008~0.01mm的制造误差,且旋转过程中杆体自重变形会叠加进读数。因此,当活塞杆长度超过1.2m时,建议至少采用三点支撑的V形铁并辅以自重变形补偿计算,否则极容易产生误判。
另外值得提醒的是,镀铬层的均匀性也会显著影响最终直线度。镀铬时若阳极布置不对称,杆体受热不均,镀层厚度差可达0.02mm以上,这会让原本合格的基体直线度在电镀后劣化。合理的做法是镀铬后增加一道精磨或抛光余量(单边0.015~0.02mm),以修正镀层带来的形变。
回到开头的话题,活塞杆的直线度从来不是一个孤立参数。它与表面粗糙度、圆度、圆柱度共同构成了运动副的配合质量基础。当我们为自动化设备挑选导轨、导柱、导套或直线轴承时,只有充分理解这些基础零部件的真实精度状态,才能从根本上规避装配后的干涉、振动与早期失效风险。
靖江市双明机械部件厂在长期加工实践中沉淀了一套行之有效的检测流程——从毛坯调质后的预检,到半精磨后的时效处理,再到成品出库前的激光复核,每一步都留有数据记录。唯有把直线度当作一个过程变量去控制,而非末端抽检项目,精密活塞杆的批量一致性才有保障。