活塞杆表面处理工艺对直线运动精度的影响分析
在自动化设备与精密传动领域,活塞杆作为直线运动的核心执行元件,其表面质量直接决定了整套机构的运行精度与寿命。许多设备维护人员发现,即使选用了高等级的直线轴承与导轨,系统仍会出现爬行、异响或定位偏差,根源往往出在活塞杆表面处理这一容易被忽视的环节。
表面粗糙度与硬度如何影响配合精度
活塞杆与导套、直线轴承之间属于微间隙配合。当杆体表面粗糙度Ra值超过0.4μm时,微观峰谷会破坏油膜连续性,导致金属直接接触。更关键的是,表面硬度不足会在往复运动中产生塑性变形,使杆径逐渐失圆。以45#钢镀硬铬为例,镀层硬度需达到HV800以上,且结合力须通过300℃热震试验,才能抵抗滚珠或导套的循环应力。
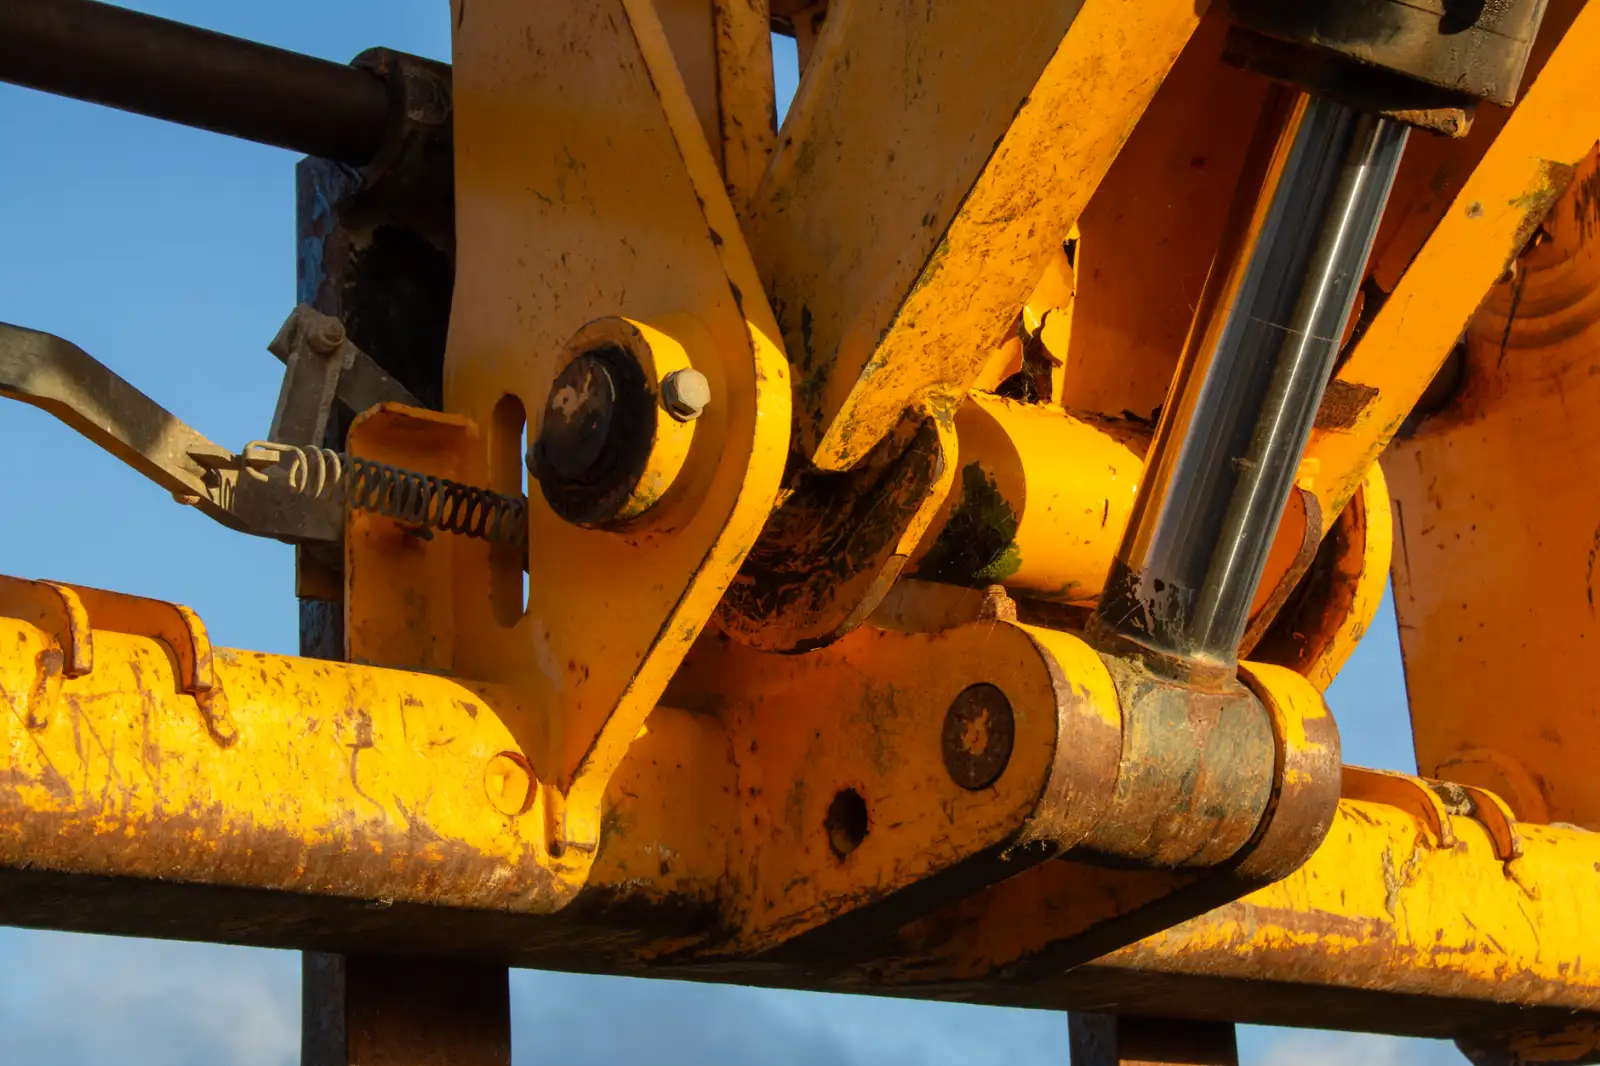
主流表面处理工艺的实测数据对比
我们选取了三种常见工艺在同一台测试平台上的表现,配合导柱与直线轴承进行100km往复运行:
- 普通镀硬铬:初始Ra 0.2μm,运行50km后Ra升至0.35μm,直线度偏差增加0.02mm
- 陶瓷涂层:初始Ra 0.15μm,100km后Ra仅0.18μm,但涂层脆性大,边缘易崩裂
- 氮化+精密抛光:初始Ra 0.1μm,100km后Ra 0.12μm,配合导套使用寿命提升约40%
数据表明,单纯追求初始光洁度并不足够,表面层的抗疲劳强度与残余压应力分布才是决定长期精度的核心。
可落地的工艺选型与检验方法
针对不同工况,建议采用差异化方案。低速重载场景优先选用氮化处理,深度控制在0.3-0.5mm;高速轻载且耐腐蚀要求高时,可考虑复合镀层。日常检验除了用粗糙度仪抽检,还应增加圆柱度测量与表面显微硬度检测。对于已装配的导轨系统,可通过激光干涉仪反向推算活塞杆的直线度贡献量。
靖江市双明机械部件厂在长期配套服务中发现,将活塞杆表面处理纳入与导柱、导套同等精度的管控体系,能从源头减少约60%的直线运动精度投诉。建议设备制造商在图纸标注时,不仅规定硬度与粗糙度,还应明确表面缺陷允许范围与批次一致性要求。