自动化设备导轨选型要点及与双明导柱导套的配套方案
自动化设备导轨选型:刚性、精度与寿命的三角博弈
在自动化产线的实际工况中,导轨系统往往决定着整机最终的重复定位精度与刚性表现。很多工程师在选型时过度关注直线轴承的摩擦系数,却忽视了活塞杆导向结构对导轨副产生的侧向力矩。我们曾处理过一台高速冲压机械手的案例:其Z轴使用了25mm规格的滚珠导轨,但负载端因加装长行程活塞杆而产生了约0.8kN·m的偏载力矩,导致导轨滑块滚道出现单侧疲劳剥落。这类问题并非导轨本身质量缺陷,而是选型计算时漏算了力矩传递路径。
选型的第一步,应当确认导轨的精度等级与预压等级之间的匹配关系。以C3级(行走平行度≤3μm/100mm)导轨为例,若配合轻预压(Z0),在高速往复运动时容易产生悬浮抖动;而采用中预压(Z1)则能显著提升接触刚度。但要注意,预压越大,驱动力矩需求越高——此时如果系统中串联了双明制造的精密导柱导套组件,就必须校核其导向间隙是否与导轨预压量形成干涉。
导柱导套与直线轴承的“软硬搭配”逻辑
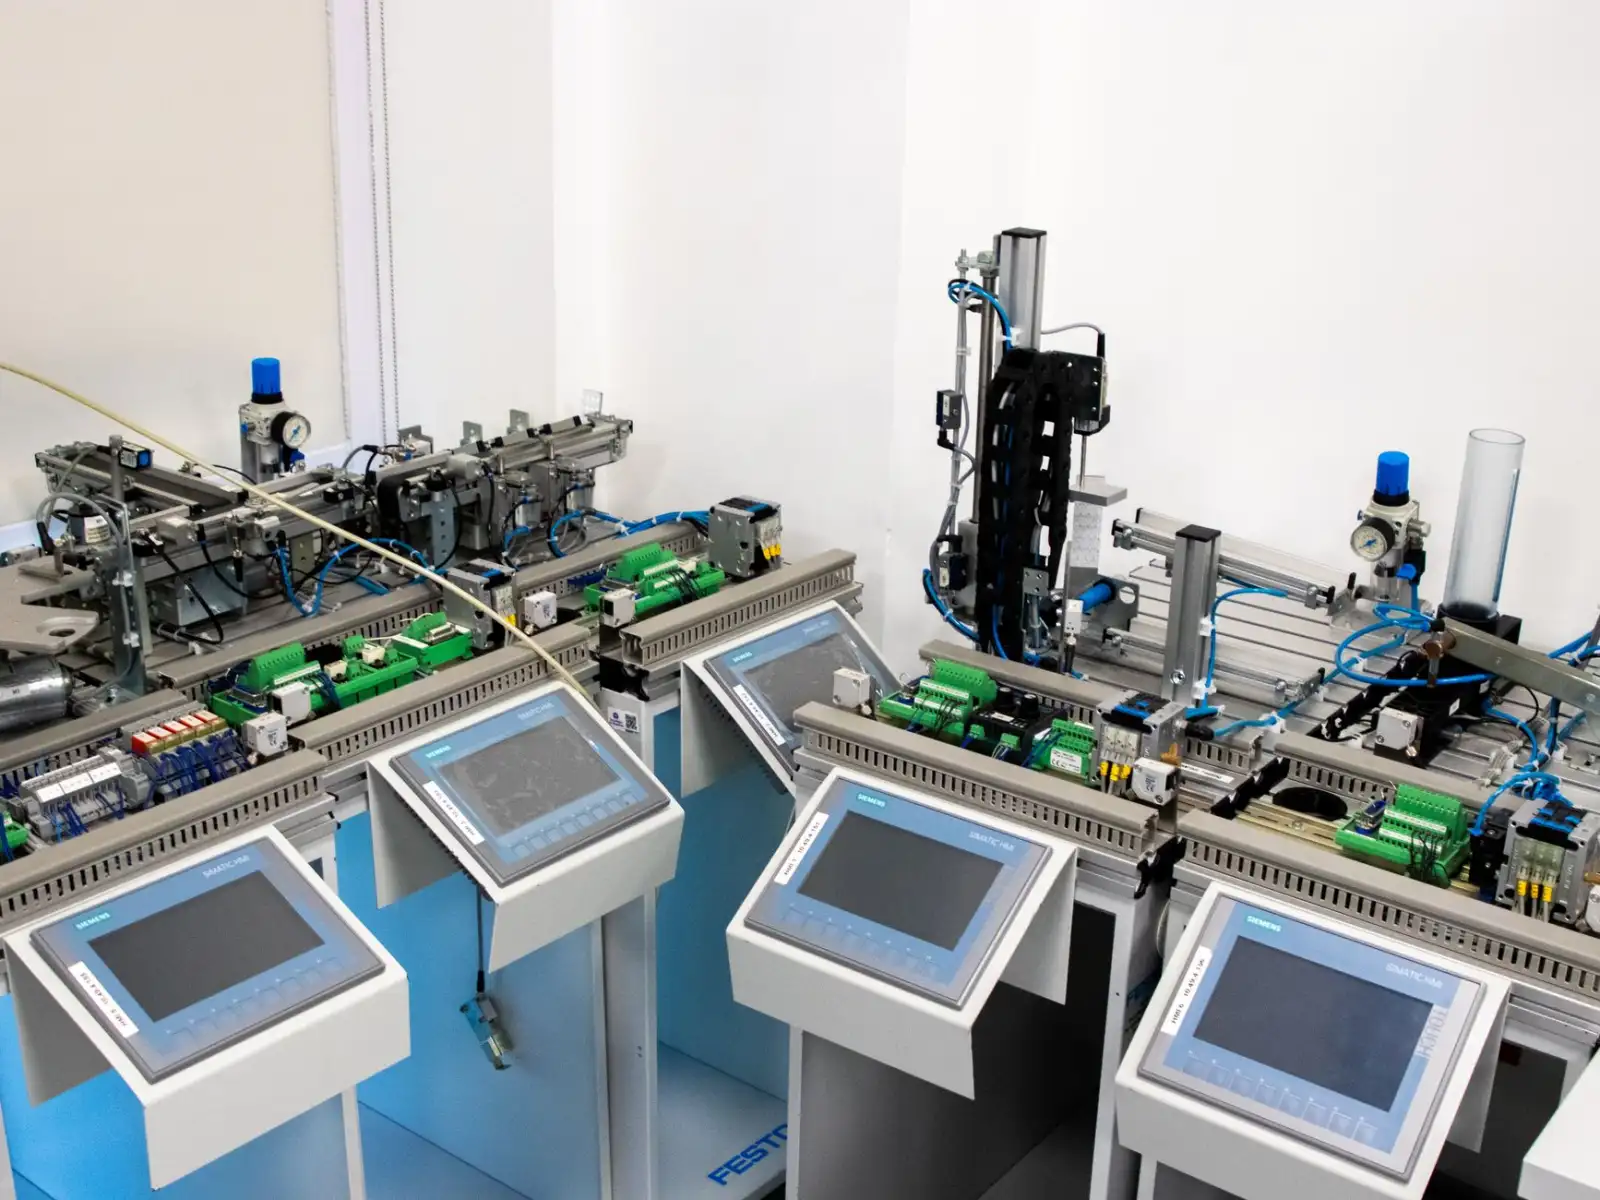
在许多精密压装设备中,设计者习惯让导柱导套承担主要导向任务,而将直线轴承仅作为辅助支撑。这种“硬导向+软支撑”的组合,能有效吸收活塞杆伸出时产生的径向跳动。具体到配套参数:当导轨行程为600mm、运行速度0.6m/s时,建议导柱直径不小于25mm,导套配合间隙控制在0.008~0.015mm之间。若间隙过大,活塞杆前端的下垂量会叠加到导轨滑块上,造成滚珠受力不均。
我们强烈建议在选型阶段就绘制力流传递简图——把活塞杆的推力线、导轨的支撑反力线、导套的约束点三者标注清楚。一个常见误区是:将导柱导套安装在设备基座的中性层,而活塞杆却偏置安装,这会在导轨滑块上产生持续交变弯矩。正确的做法是,让双明导柱的轴线与活塞杆轴线保持平行度≤0.02mm/100mm,同时将直线轴承布置在靠近导轨滑块的位置,以缩短悬伸长度。
安装预紧与润滑维护的隐蔽细节
导轨安装面的平面度若超过0.03mm/m,即使选用再高精度的导柱导套也无济于事。实际装配时,我们推荐先以扭矩扳手按交叉顺序锁紧导轨压板(扭矩值约为规格推荐值的70%),然后用0.02mm塞尺检查底面贴合情况。完成导轨固定后,再安装导套座——此时需用千分表在活塞杆伸出端打表,监测全行程内的径向跳动量,要求不超过0.02mm。
关于润滑,很多现场只关注导轨的油脂加注周期,却忽略了导柱导套的储油槽设计。双明导套内孔采用螺旋式油槽结构,建议使用ISO VG32导轨油,每200小时加注一次。若设备运行环境粉尘较大(如陶瓷机械),应将直线轴承更换为带耐尘盖的型号,并加装风琴式防护罩——否则磨屑一旦进入导套与导柱的配合面,磨损速率会提升3~5倍。
当设备出现以下征兆时,请优先检查配套关系而非单一零件:①导轨滑块温度超过环境温度15℃以上;②活塞杆在行程中点位置出现可感知的振颤;③停机后导柱表面有肉眼可见的拉丝痕迹。这些通常意味着导轨预压与导柱导套的导向间隙发生了不匹配,需要重新调整预压垫片厚度或更换配合对。
自动化设备的精度衰减,极少是单一零件失效所致,更多时候是导轨-导柱导套-直线轴承三者之间的刚度匹配被打破。在选型初期就建立系统级的受力模型,远比后期整改节省成本。若您正在评估新项目的导向方案,不妨将工况参数(负载质量、加减速度、偏载力矩)提供给双明技术部,我们可以共同推演一套兼顾刚性冗余与成本控制的最佳配套组合。