活塞杆表面处理工艺对比:镀铬与高频淬火对耐磨性的实际影响
在液压缸与气缸的实际工况中,很多设备维护人员会遇到这样的困惑:同样规格的活塞杆,有的运行不到半年就出现明显划痕和拉伤,有的却能在高频往复运动中坚持两三年。排除负载和润滑因素后,差异往往指向同一个变量——表面处理工艺。镀铬与高频淬火是目前应用最广的两条技术路线,但它们对耐磨性的实际贡献机制截然不同。
硬度不是唯一指标,但它是第一道门槛
高频淬火通过电磁感应将活塞杆表层快速加热至奥氏体化温度,随后喷水急冷,形成马氏体硬化层。以45号钢为例,淬硬层深度通常控制在1.5~3mm,表面硬度可达HRC55~58。而硬铬镀层的维氏硬度一般在HV800~1000,换算洛氏硬度约HRC60~65。单看硬度数值,镀铬略占上风,但实际磨损测试中,高频淬火件在含颗粒物介质中的表现往往更优——原因在于硬化层与基体之间是冶金结合,不存在镀层剥落的界面风险。
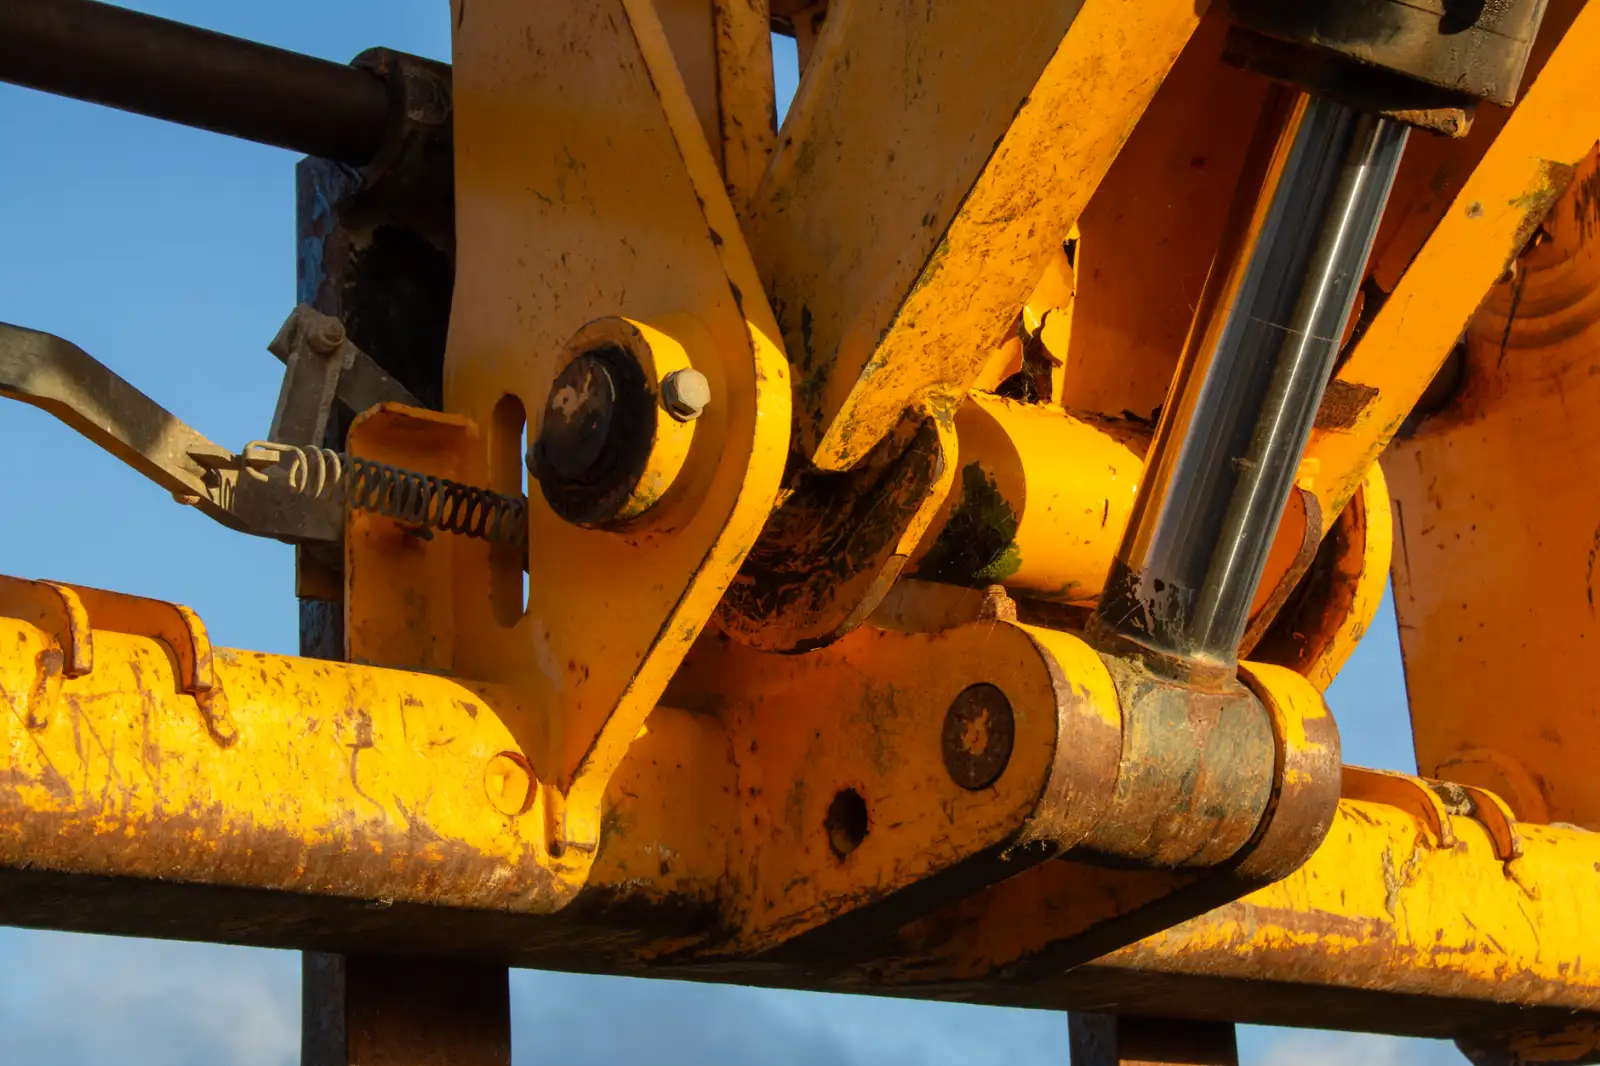
镀铬的摩擦学优势与局限
硬铬镀层的核心价值在于极低的摩擦系数和优异的耐腐蚀性。在导轨与导柱的配合面上,镀铬层能将滑动摩擦系数控制在0.1~0.15区间,显著降低对导套和直线轴承内孔的磨损。但镀铬工艺的短板同样明显:
- 镀层厚度通常仅20~50μm,承受冲击载荷时容易产生微裂纹
- 前处理不彻底会导致局部结合力不足,出现点状剥落
- 对含氯离子的潮湿环境敏感,需额外封闭处理
靖江市双明机械部件厂在长期配套实践中发现,镀铬活塞杆更适合清洁油润滑、低冲击载荷的场合,比如精密机床的导柱和自动化产线的直线轴承配合轴。
复合工艺正在成为主流选择
单一工艺的边界正在被打破。先高频淬火获得深层硬化基底,再镀硬铬提升表面光洁度和耐蚀性,这种“淬火+镀铬”复合路线在工程机械油缸活塞杆上的应用比例逐年上升。实测数据表明,复合处理后的耐磨寿命比单纯镀铬提升约40%~60%,同时保留了镀铬层对导套摩擦副的保护作用。
对于导轨类长尺寸零件,高频淬火还能有效控制整体变形量,配合后续精磨即可达到IT6级精度,这是单纯镀铬难以实现的。
选型时建议根据工况做如下判断:清洁润滑、轻载高速→优先镀铬;重载冲击、含颗粒介质→优先高频淬火;高精度与长寿命兼需→考虑复合工艺。靖江市双明机械部件厂可根据客户提供的载荷谱和介质条件,协助匹配最经济的表面处理方案。